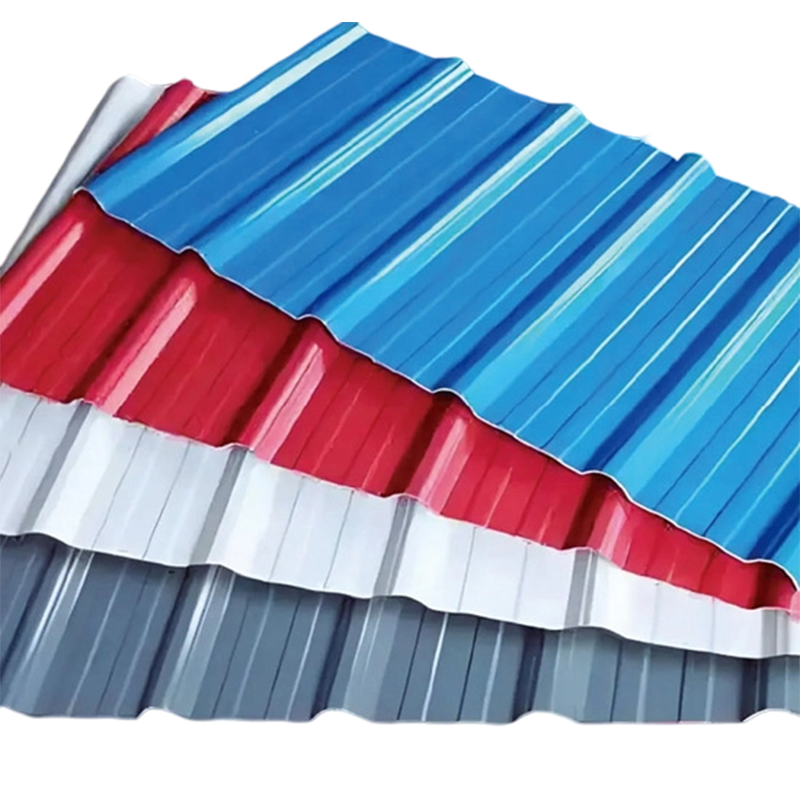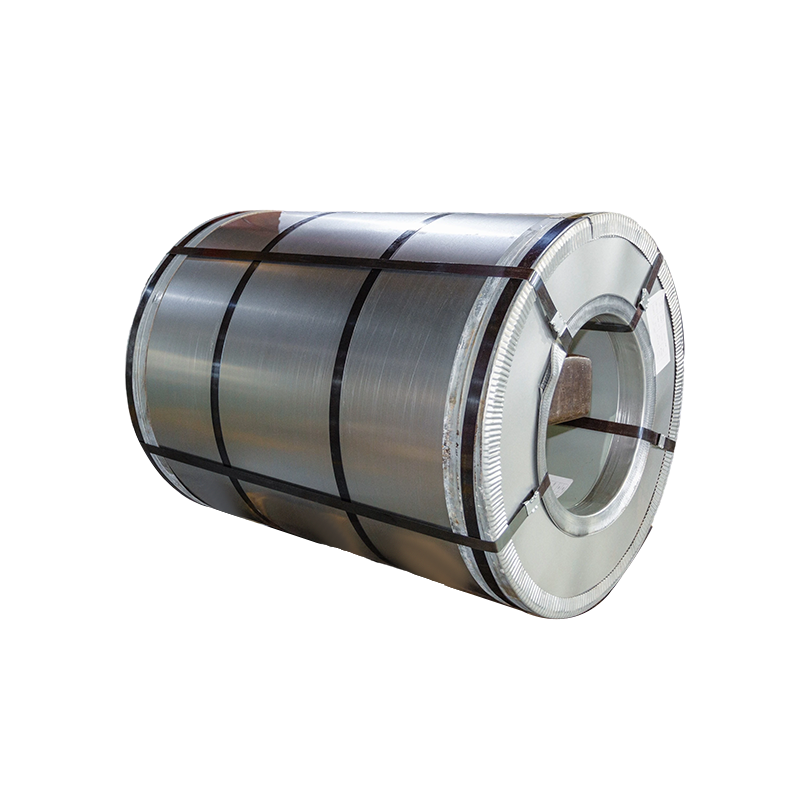


کنترل کیفیت در تولید کویل فولادی با پوشش رنگی
کیفیت یک کویل فولادی با روکش رنگی توسط یک اثر متقابل پیچیده از کیفیت زیرلایه، یکپارچگی پوشش فلزی، کاربرد پوشش آلی و پرداخت سطح تعیین می شود. برای تولیدکنندگان، سیستمهای کنترل کیفیت باید بر هر مرحله از تولید نظارت کنند تا اطمینان حاصل شود که محصولات نهایی دارای مشخصات عملکردی برای مقاومت در برابر خوردگی، شکلپذیری و ظاهر هستند.
کنترل کیفیت برای کویل های فولادی با پوشش رنگی شامل بازرسی مواد خام، نظارت در فرآیند و آزمایش محصول نهایی است. پارامترهای کلیدی شامل ضخامت پوشش، چسبندگی، سختی، قوام رنگ و تشخیص عیب سطحی است. کیفیت محصول نهایی در درجه اول به فرآیند تولید بستگی دارد، اما حمل و نگهداری نامناسب نیز می تواند آسیب های قابل توجهی ایجاد کند.
پارامترهای اصلی کیفیت
عملکرد کویل های فولادی با پوشش رنگی توسط چندین پارامتر وابسته به هم تعیین می شود که باید در طول تولید کنترل شوند.
ضخامت پوشش
برای کاربردهای خارجی، ضخامت پوشش جلویی باید حداقل 20μm باشد (پرایمر ≥5μm، روکش بالای ≥15μm). ضخامت ناکافی حفاظت در برابر خوردگی را به خطر می اندازد، در حالی که ضخامت بیش از حد منجر به ترک خوردگی و چسبندگی ضعیف می شود.
چسبندگی و شکل پذیری
سختی مداد باید با استاندارد 2H مطابقت داشته باشد، با عملکرد خمشی 180 درجه ≤3T. این پارامترها تضمین میکنند که پوشش در طول عملیات رولفرمینگ و پروفیل بدون ترکخوردگی یا لایهبرداری دست نخورده باقی میماند.
مقاومت در برابر خوردگی
مقاومت در برابر مه نمک ≥500 ساعت برای کاربردهای خارجی مورد نیاز است. این آزمایش قرار گرفتن طولانی مدت در محیط های خورنده را شبیه سازی می کند و عملکرد حفاظتی سیستم پوشش را تأیید می کند.
روش های اندازه گیری ضخامت پوشش
اندازه گیری دقیق ضخامت پوشش برای کنترل کیفیت ضروری است. جدول زیر روش های اصلی اندازه گیری و کاربردهای آنها را خلاصه می کند.
| روش | اصل | برنامه | مخرب |
|---|---|---|---|
| ضخامت سنج مغناطیسی | القای الکترومغناطیسی | زیرلایه های مغناطیسی (فولاد) | غیر مخرب |
| جریان سنج مغناطیسی گردابی | جریان مغناطیسی و گردابی ترکیبی | بسترهای مغناطیسی و غیر مغناطیسی | غیر مخرب |
| روش میکرومتر | تفاوت ضخامت قبل و بعد از حذف | همه انواع بستر | مخرب |
| میکروسکوپ متالورژی | اندازه گیری مقطع | تست داوری | مخرب |
روش استاندارد اندازه گیری
برای سیم پیچ های رنگی گالوانیزه، تمایز بین لایه روی و پوشش آلی ضروری است، زیرا ضخامت سنج های مغناطیسی استاندارد کل ضخامت لایه غیر مغناطیسی را اندازه گیری می کنند.
- مرحله 1 ضخامت کل "پوشش لایه روی" را با استفاده از یک ضخامت سنج مغناطیسی در پنج مکان بیش از 25 میلی متر از لبه نمونه اندازه گیری کنید.
- مرحله 2 پوشش ارگانیک را با استفاده از پاک کننده ای که به لایه روی حمله نمی کند، بردارید. دوباره در همان مکان ها اندازه گیری کنید تا ضخامت لایه روی به دست آید.
- مرحله 3 ضخامت لایه روی را از ضخامت کل کم کنید تا ضخامت پوشش آلی به دست آید.
- استاندارد GB/T 13448-2019 «روشهای آزمایش برای ورقها و نوارهای فولادی با پوشش رنگی» یا ISO 2178 را برای انطباق بینالمللی دنبال کنید.
ماتریس کنترل کیفیت: شاخص های کلیدی عملکرد
مقایسه زیر یک نمای کلی ساختار یافته از پارامترهای کیفیت حیاتی برای کویل های فولادی با پوشش رنگی ارائه می دهد.
| پارامتر | استاندارد پذیرش | روش اندازه گیری | تاثیر بر عملکرد |
|---|---|---|---|
| ضخامت پوشش (Front) | ≥20μm | سنج مغناطیسی / میکرومتر | حفاظت در برابر خوردگی، دوام |
| سختی مداد | ≥2H | تست سختی مداد | مقاومت در برابر خراش، سایش |
| خمیدگی 180 درجه | ≤3T | تست خم T | شکل پذیری، مقاومت در برابر ترک خوردگی |
| مقاومت در برابر ضربه | ≥9J | تست ضربه | دوام دست زدن |
| مقاومت در برابر مه نمک | ≥500 ساعت | محفظه نمک پاش | حفاظت طولانی مدت در برابر خوردگی |
| تفاوت رنگ | <3ΔE | اسپکتروفتومتر | سازگاری زیبایی شناختی |
| 60 درجه براق | > 60 | براق سنج | ظاهر بصری |
کنترل کیفیت در فرآیند
در طول تولید، اقدامات کنترل کیفی سختگیرانه در فرآیند، مشکلات احتمالی را به سرعت شناسایی و اصلاح می کند. نکات کلیدی کنترل عبارتند از:
- کاربرد پوشش ضخامت پوشش به طور مداوم با استفاده از روش های آزمایش غیر مخرب کنترل می شود. سرعت پوشش و دما هر دو کنترل می شوند، زیرا دمای نامناسب می تواند منجر به پوششی با خواص فیزیکی ضعیف شود.
- بازرسی سطحی بازرسی های بصری عیوب سطحی مانند خراش، فرورفتگی یا سوراخ سوزنی را تشخیص می دهند. سیستمهای بازرسی خودکار با استفاده از دوربینها و سنسورها سطح را با سرعت بالا اسکن میکنند تا حتی کوچکترین بینظمیها را شناسایی کنند.
- تست چسبندگی آزمایشهای برش متقاطع و ضربه، استحکام باند بین پوشش و زیرلایه را تأیید میکنند، و اطمینان میدهند که پوشش در طول عملیات شکلدهی دست نخورده باقی میماند.
عیوب معمول سطح و پیشگیری
عیوب سطح می تواند بر ظاهر و عملکرد کویل های فولادی پوشش داده شده رنگی تأثیر بگذارد. آگاهی از نقایص رایج، پیشگیری پیشگیرانه را ممکن می سازد.
- خراش ناشی از جابجایی نامناسب یا تماس با اجسام تیز در حین پردازش. از طریق برخورد دقیق و استفاده از مواد محافظ جلوگیری کنید.
- سوراخ های سوراخ سوراخ های ریز روی پوشش که زیرلایه را در معرض خوردگی قرار می دهد. از طریق اعمال پوشش مداوم و پخت مناسب کنترل می شود.
- پوست پرتقال بافت سطحی ناهموار ناشی از جریان پوشش نامناسب یا شرایط پخت. از طریق فرمولاسیون پوشش بهینه و پارامترهای فرآیند کنترل می شود.
- تفاوت رنگ تنوع رنگ بین دسته ها یا در یک سیم پیچ. از طریق پراکندگی دقیق رنگدانه و سیستم های تطبیق رنگ کنترل می شود.
الزامات نگهداری و جابجایی
ذخیره سازی مناسب برای حفظ کیفیت کویل های فولادی پوشش داده شده رنگی پس از تولید ضروری است. نگهداری نامناسب می تواند باعث آسیب به پوشش، زنگ زدگی و پوسته شدن آن شود.
- محیط زیست در مناطق خشک و دارای تهویه مناسب با رطوبت کمتر از 70 درصد و دمای بین 5 تا 40 درجه سانتیگراد نگهداری شود. از نوسانات شدید دما که می تواند باعث تراکم شود اجتناب کنید.
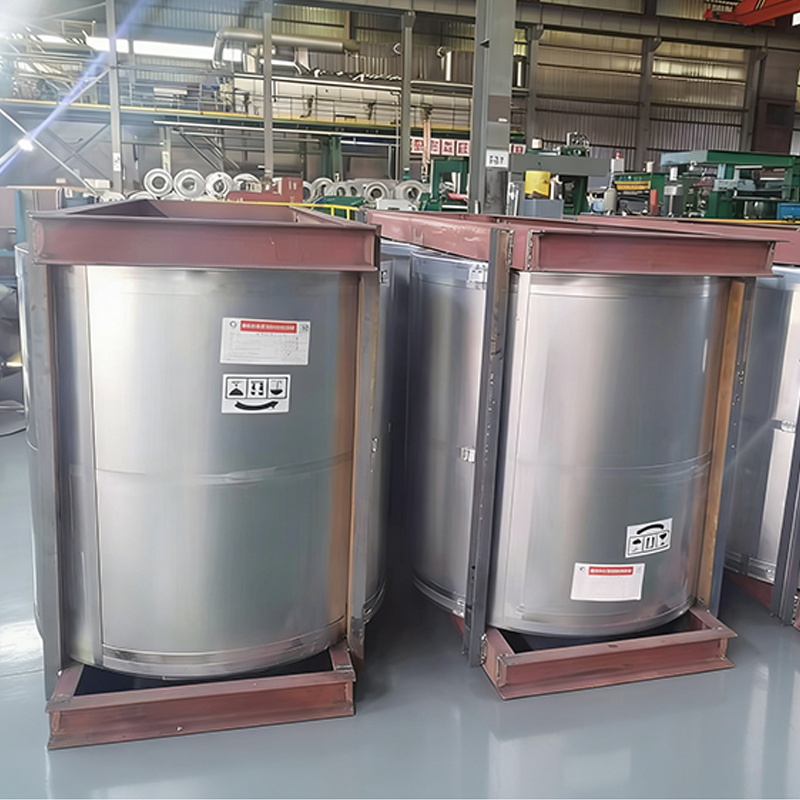
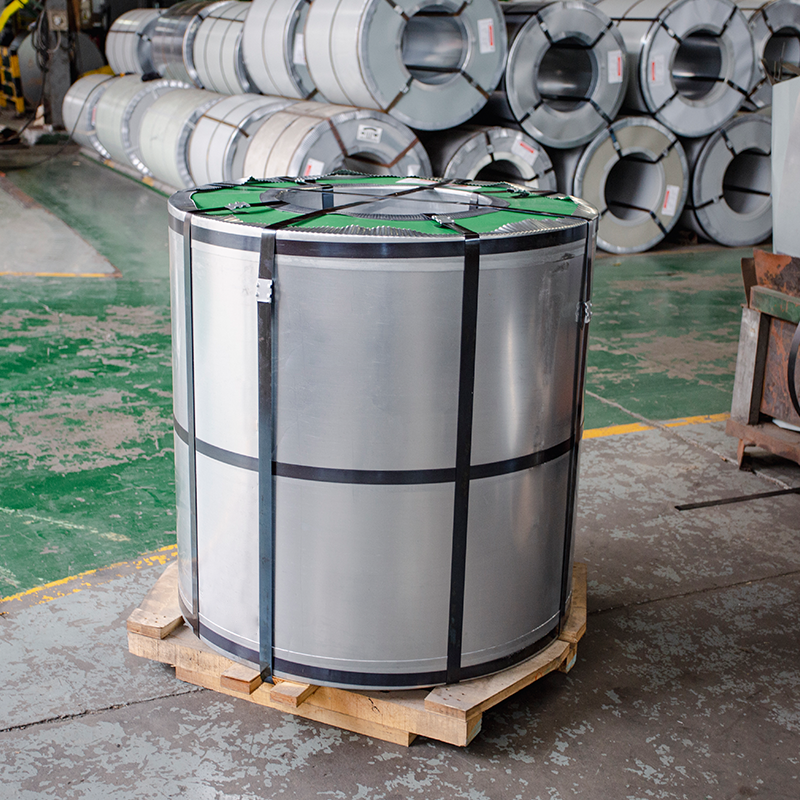
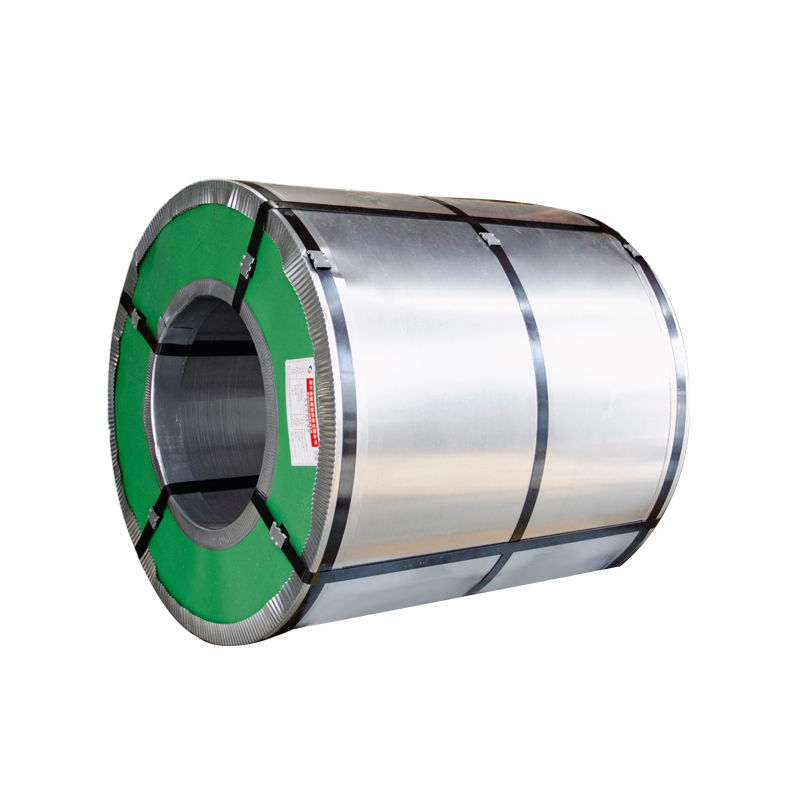
- موقعیت یابی کویل ها باید به صورت عمودی (ایستاده) روی زین های اختصاصی چوبی یا پلاستیکی نگهداری شوند. کف سیم پیچ باید حداقل 10 سانتی متر بالاتر از سطح زمین باشد.
- انباشته شدن انباشته شدن را به حداکثر 3 لایه محدود کنید. برای توزیع یکنواخت فشار از پدهای چوبی خشک و تمیز بین لایه ها استفاده کنید. فاصله حداقل 10 سانتی متری بین سیم پیچ های مجاور را حفظ کنید.
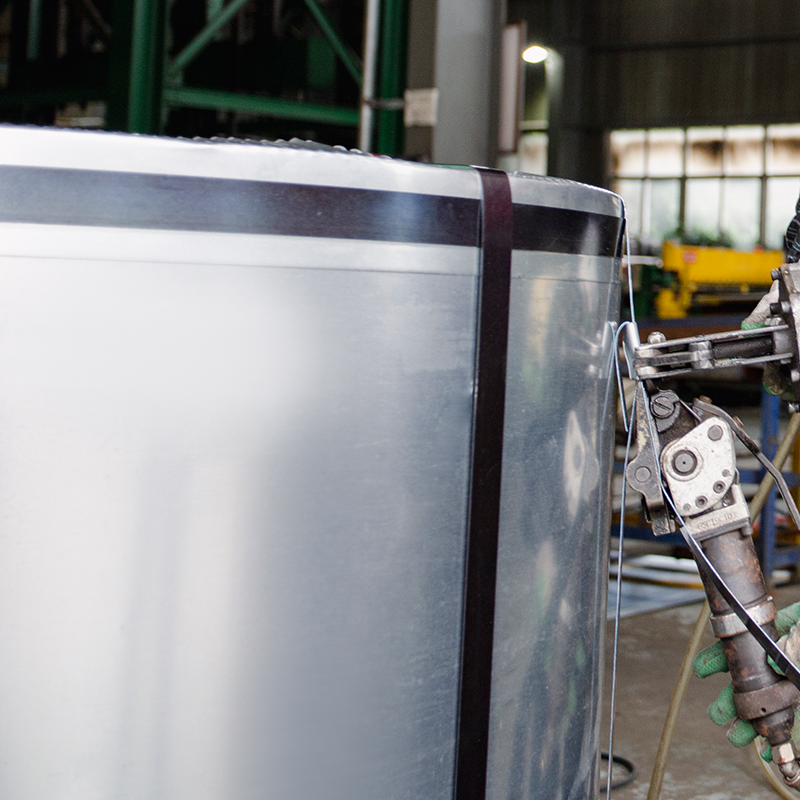
- هندلینگ از لیفتراک های کویل اختصاصی یا قلاب های C استفاده کنید. از سیم بکسل برای بلند کردن استفاده نکنید، زیرا ممکن است سیم پیچ را تغییر شکل داده و به پوشش آسیب برساند.
- بسته بندی اصلی بسته بندی اصلی را در طول نگهداری دست نخورده نگه دارید. اگر بسته بندی برای بازرسی باز شد، آن را به سرعت بازیابی کنید.
نتیجه گیری
کنترل کیفیت برای کویل فولادی با روکش رنگیs یک فرآیند جامع شامل انتخاب بستر، کاربرد پوشش، بازرسی سطح و ذخیره سازی مناسب است. پارامترهای کلیدی کیفیت عبارتند از ضخامت پوشش (≥20μm)، چسبندگی (سختی مداد 2H)، شکل پذیری (≤3T خم)، و مقاومت در برابر خوردگی (≥500h مه نمک).
اندازه گیری دقیق با استفاده از ضخامت سنج های مغناطیسی، روش های میکرومتر یا میکروسکوپ متالورژیکی کیفیت ثابت را تضمین می کند. سیستم های بازرسی در حین فرآیند، عیوب را زود تشخیص می دهند، در حالی که نگهداری و جابجایی مناسب از آسیب پس از تولید جلوگیری می کند. هنگامی که تمام عناصر کنترل کیفیت به درستی اجرا می شوند، کویل های فولادی با پوشش رنگی عملکرد قابل اعتمادی را با عمر مفید بین 7 تا 25 سال بسته به سیستم پوشش انتخابی ارائه می دهند.
سوالات متداول
حداقل ضخامت پوشش جلویی برای کاربردهای خارجی 20μm است که شامل پرایمر (≥5μm) و روکش بالایی (≥15μm) است. ضخامت ناکافی حفاظت در برابر خوردگی و عمر مفید را به خطر می اندازد.
ضخامت پوشش را می توان با استفاده از روش های غیر مخرب (ضخامت سنج مغناطیسی، گیج جریان گردابی مغناطیسی) یا روش های تخریبی (میکرومتر، میکروسکوپ متالورژیکی) اندازه گیری کرد. برای کویل های گالوانیزه، لایه روی و پوشش آلی باید جداگانه اندازه گیری شوند.
محدوده دمایی توصیه شده برای نگهداری 5 تا 40 درجه سانتی گراد با رطوبت نسبی زیر 70 درصد است. از نوسانات شدید دما که می تواند باعث تراکم و آسیب به پوشش شود، خودداری کنید.
کویل های فولادی با پوشش رنگی باید به صورت عمودی (ایستاده) ذخیره شوند زیرا ذخیره سازی افقی می تواند باعث تغییر شکل، فروریختن سیم پیچ و آسیب به پوشش شود. ذخیره سازی عمودی همچنین خطر آسیب انباشته شدن فشار به پوشش را کاهش می دهد.
انباشته شدن should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
استاندارد اولیه در چین GB/T 13448-2019 "روش های تست برای ورق ها و نوارهای فولادی با پوشش رنگی" است. استانداردهای بین المللی شامل استانداردهای ISO 2178 و ASTM برای اندازه گیری ضخامت و تست عملکرد می باشد.
پوشش هزینه تولید قابل توجهی است. هر میکرون ضخامت پوشش نشان دهنده حدود 1 میلیون دلار هزینه مواد برای تولیدکنندگان در مقیاس بزرگ است. کنترل دقیق ضخامت می تواند در هزینه های قابل توجهی در عین حفظ کیفیت صرفه جویی کند.
برای کاربردهای خارجی، مقاومت در برابر مه نمک حداقل 500 ساعت مورد نیاز است. این آزمایش توانایی پوشش را برای محافظت از بستر فولادی در محیط های خورنده مانند مناطق ساحلی یا صنعتی تایید می کند.